

细分系列 / 工程选型
LVDS 显示信号连接器
本组有 12 条工厂目录产品记录。按完整料号和受控图纸确认具体配置。
按型号比较
本组产品
下列数值只显示已有出处的记录;待确认值不能作为定版依据。
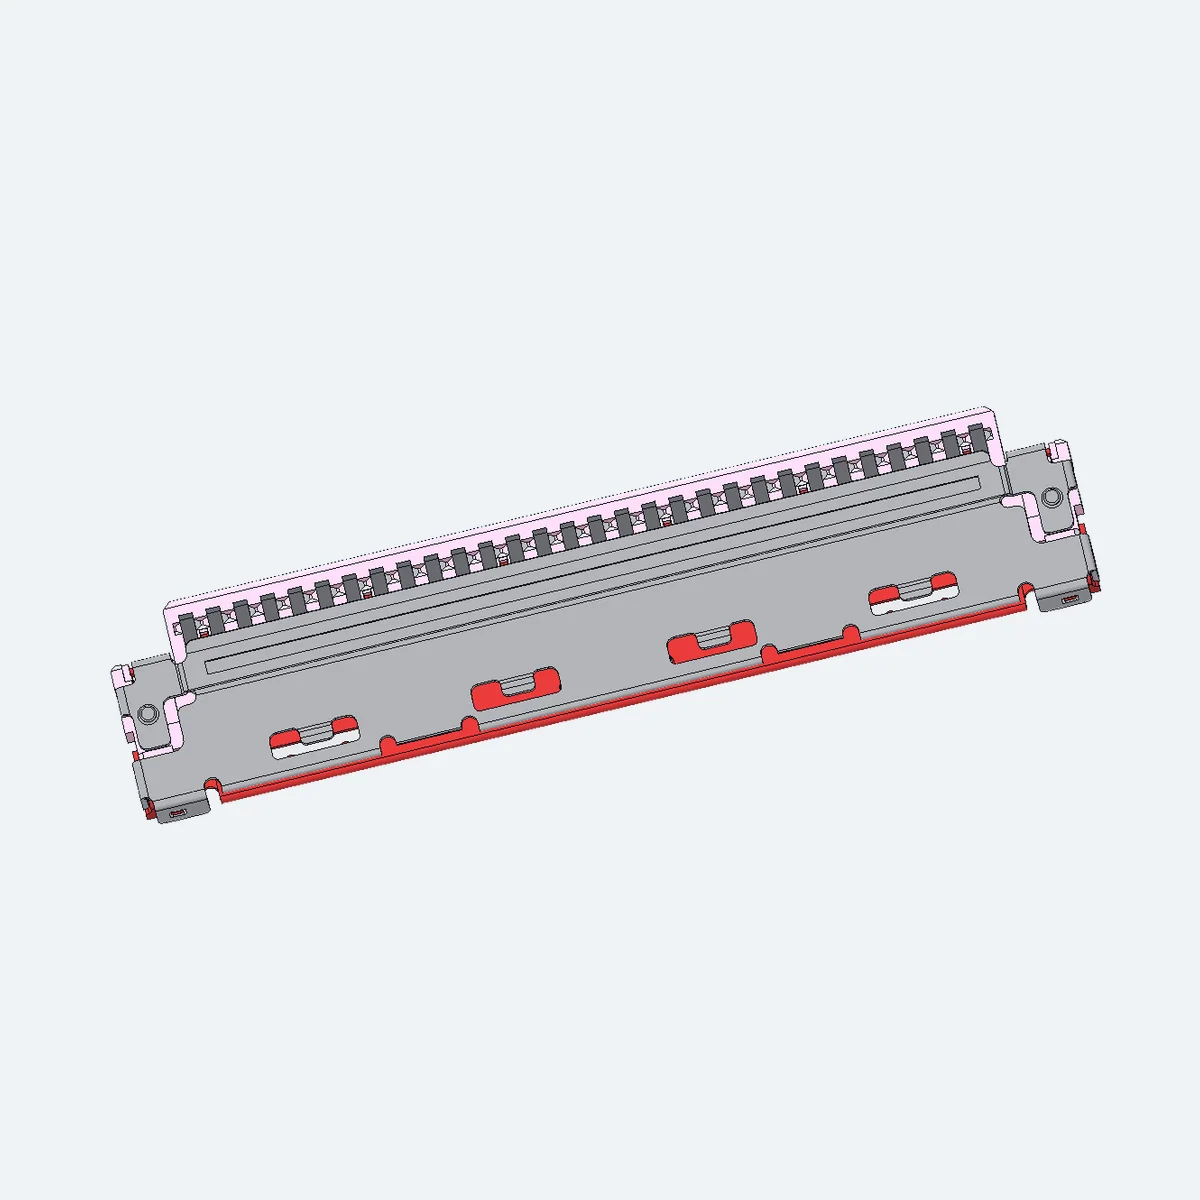
0.5 mm
051A-30P
- 间距
- 0.5 mm
- 针数
- 30 针
- 配合高度
- 1.10 mm
- 端接方式
- 热压焊
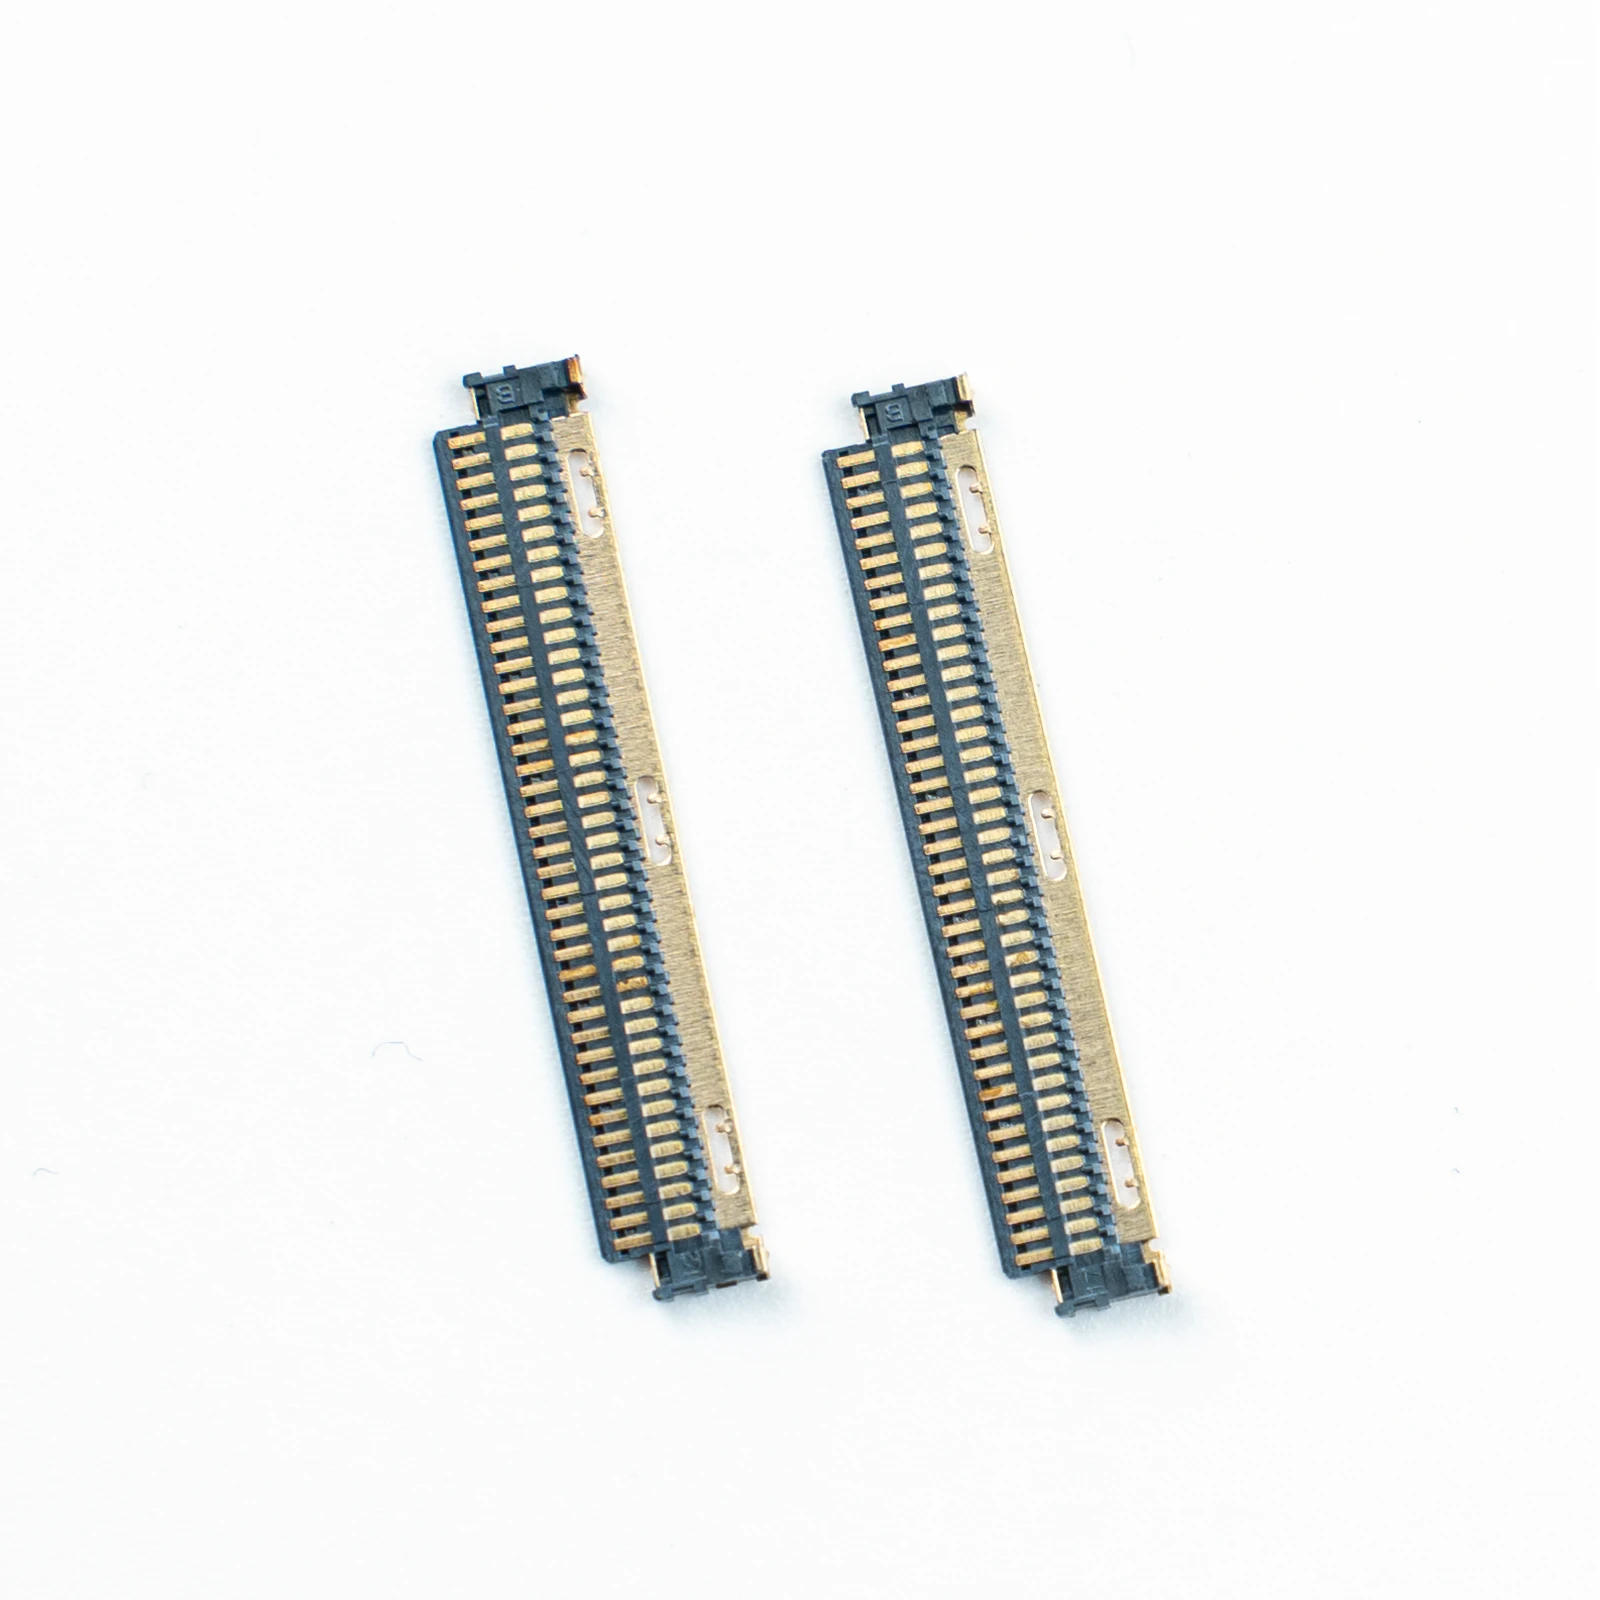 实拍图
0.5 mm
051A-40P
- 间距
- 0.5 mm
- 针数
- 40 针
- 配合高度
- 1.10 mm
- 端接方式
- 热压焊
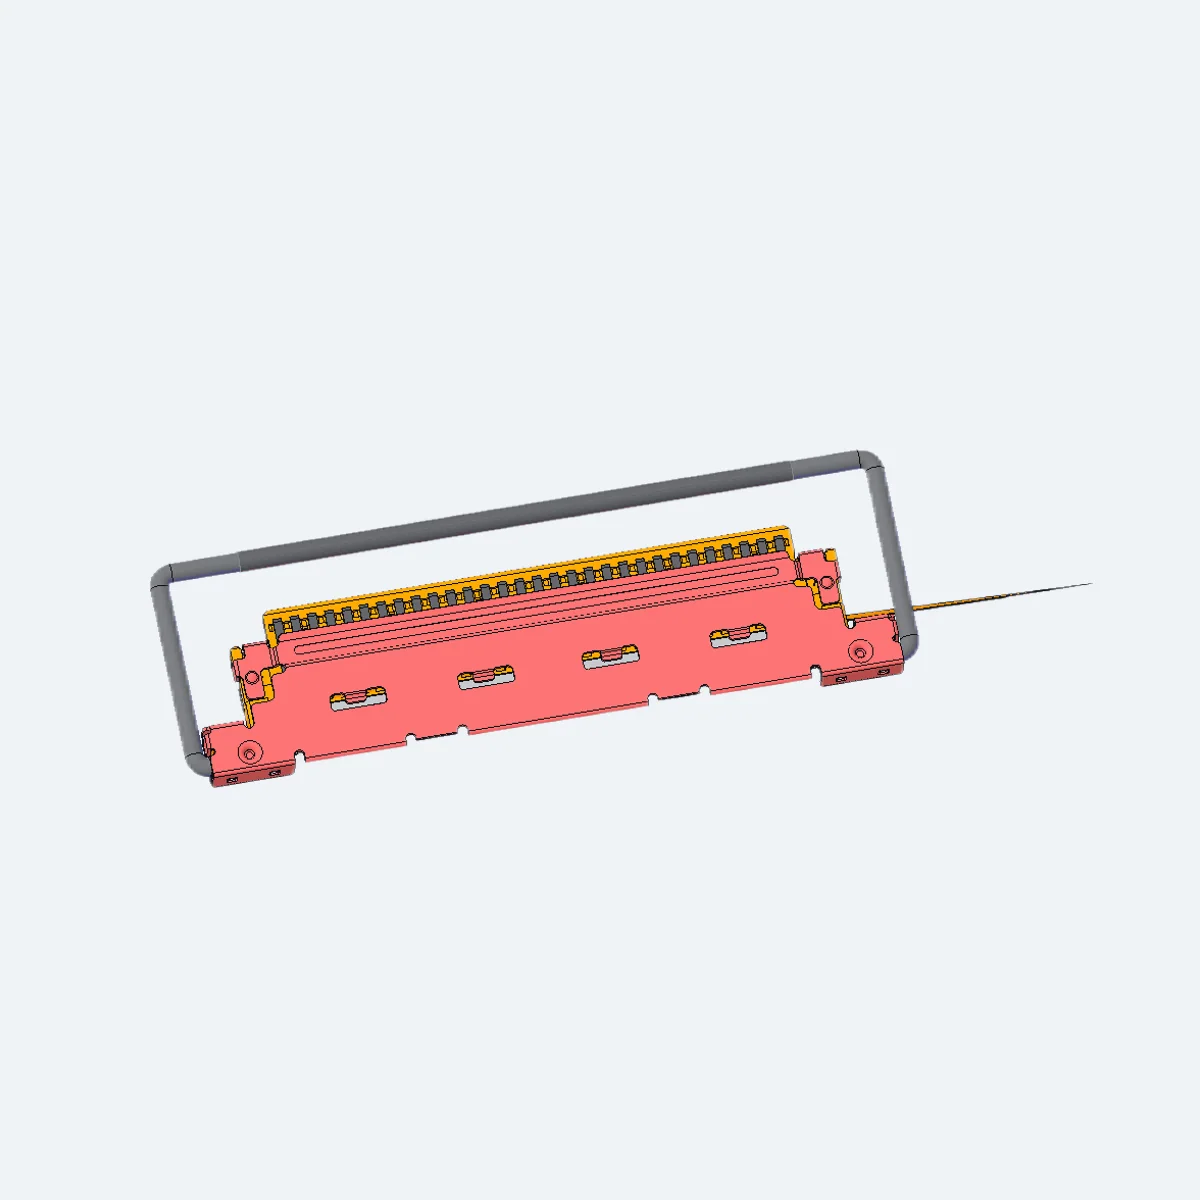
0.5 mm
051C-30P
- 间距
- 0.5 mm
- 针数
- 30 针
- 配合高度
- 1.10 mm
- 端接方式
- 热压焊
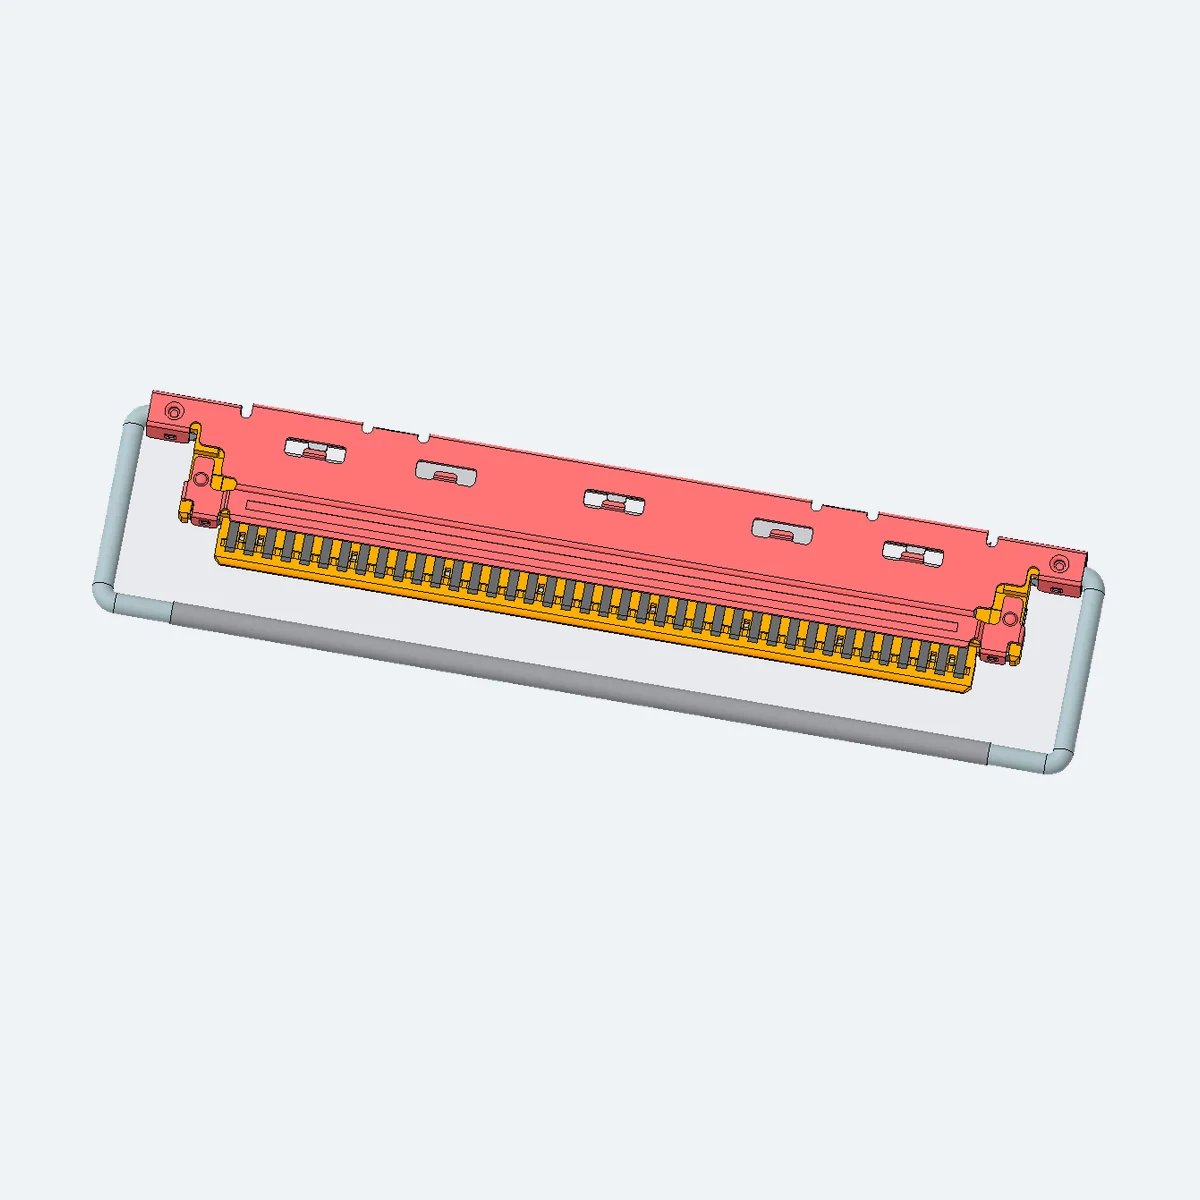
0.5 mm
051C-40P
- 间距
- 0.5 mm
- 针数
- 40 针
- 配合高度
- 1.10 mm
- 端接方式
- 热压焊
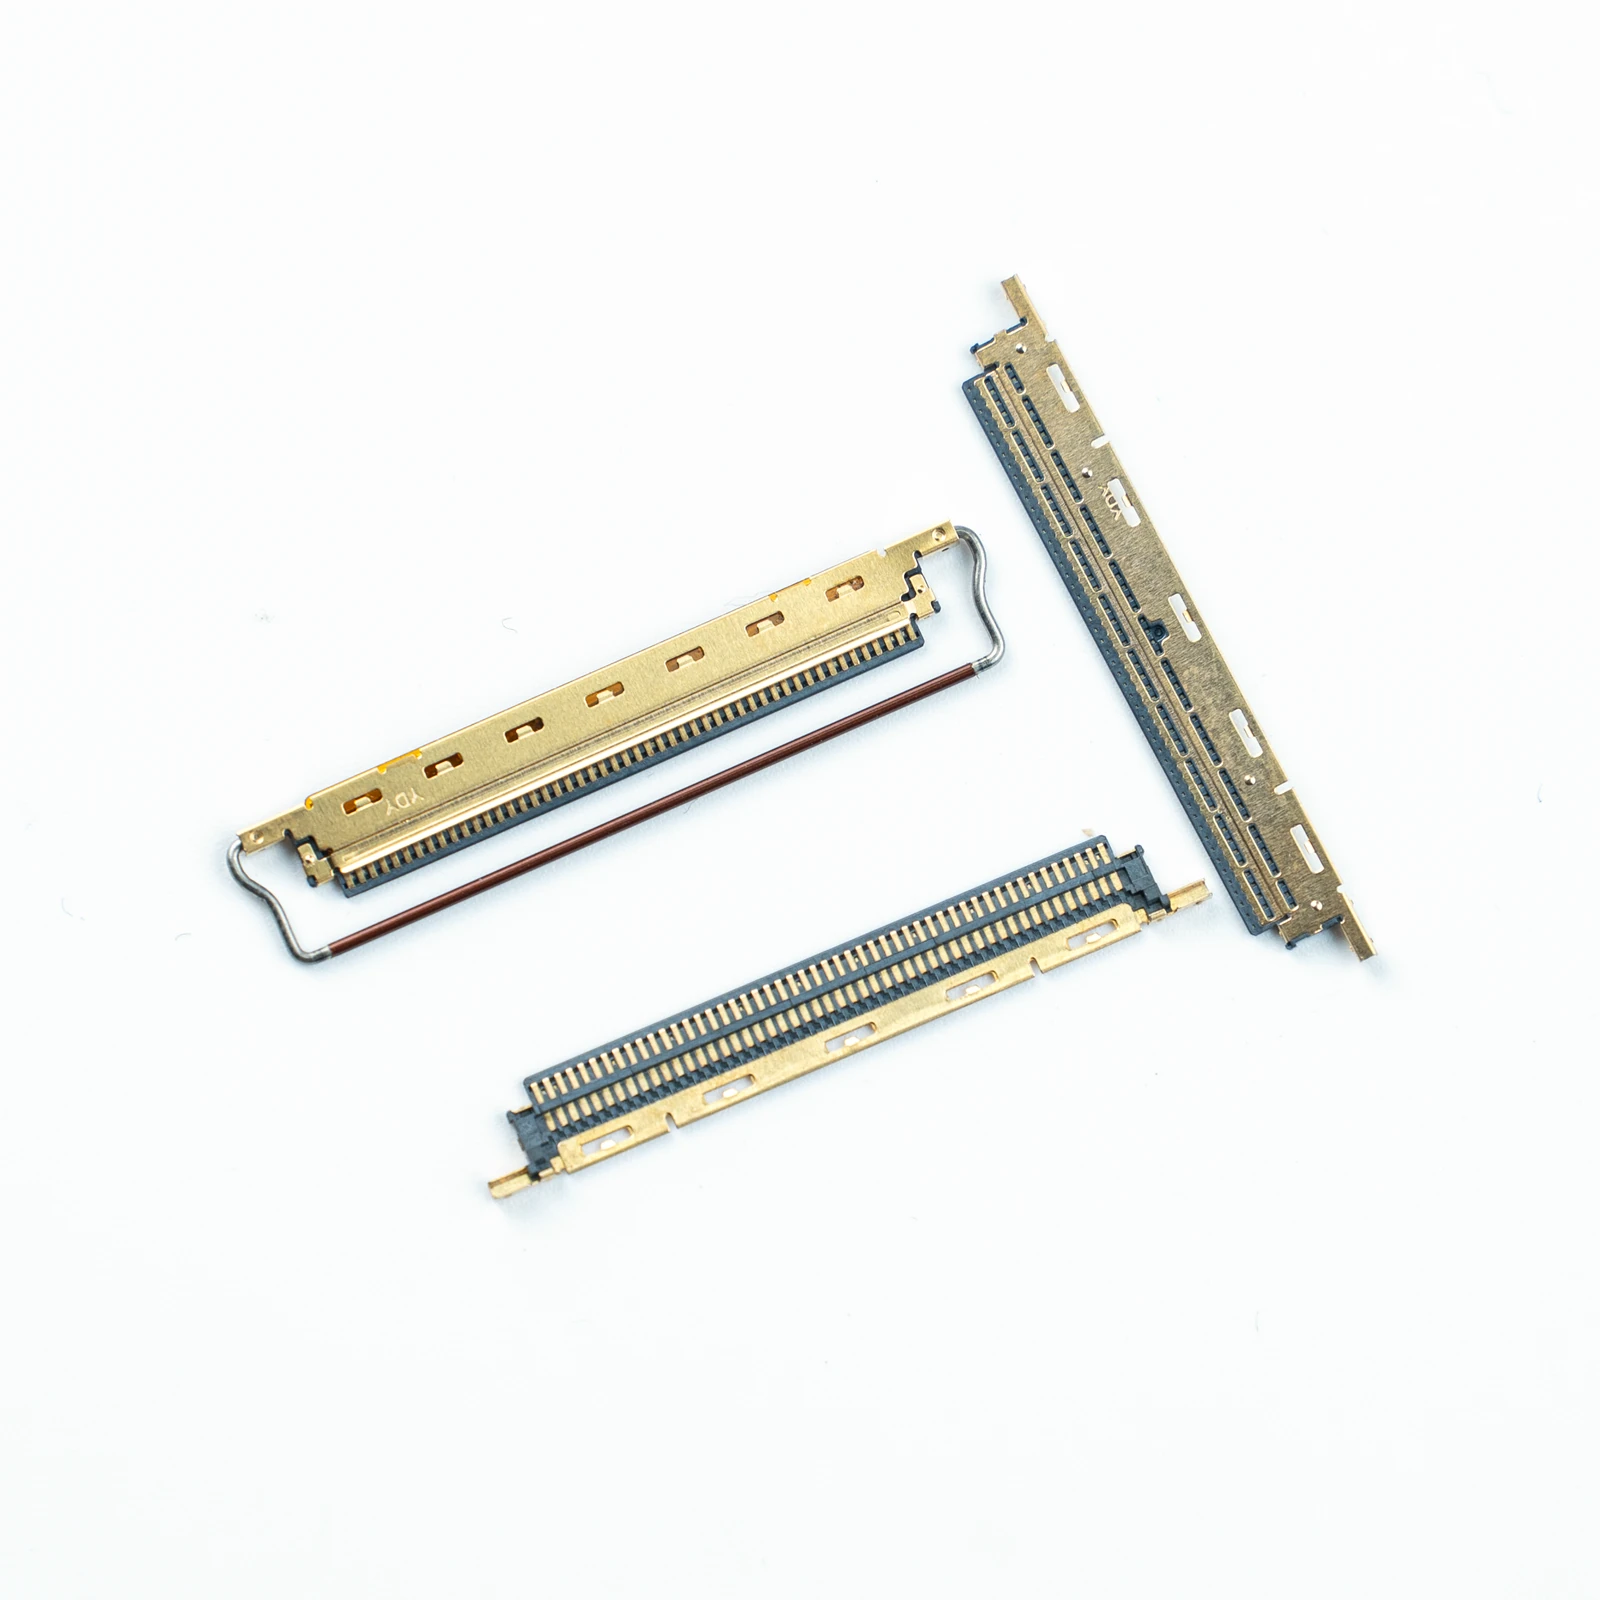 实拍图
0.5 mm
LD003
- 间距
- 0.5 mm
- 针数
- 50
- 配合高度
- 1.10 mm
- 端接方式
- 热压焊
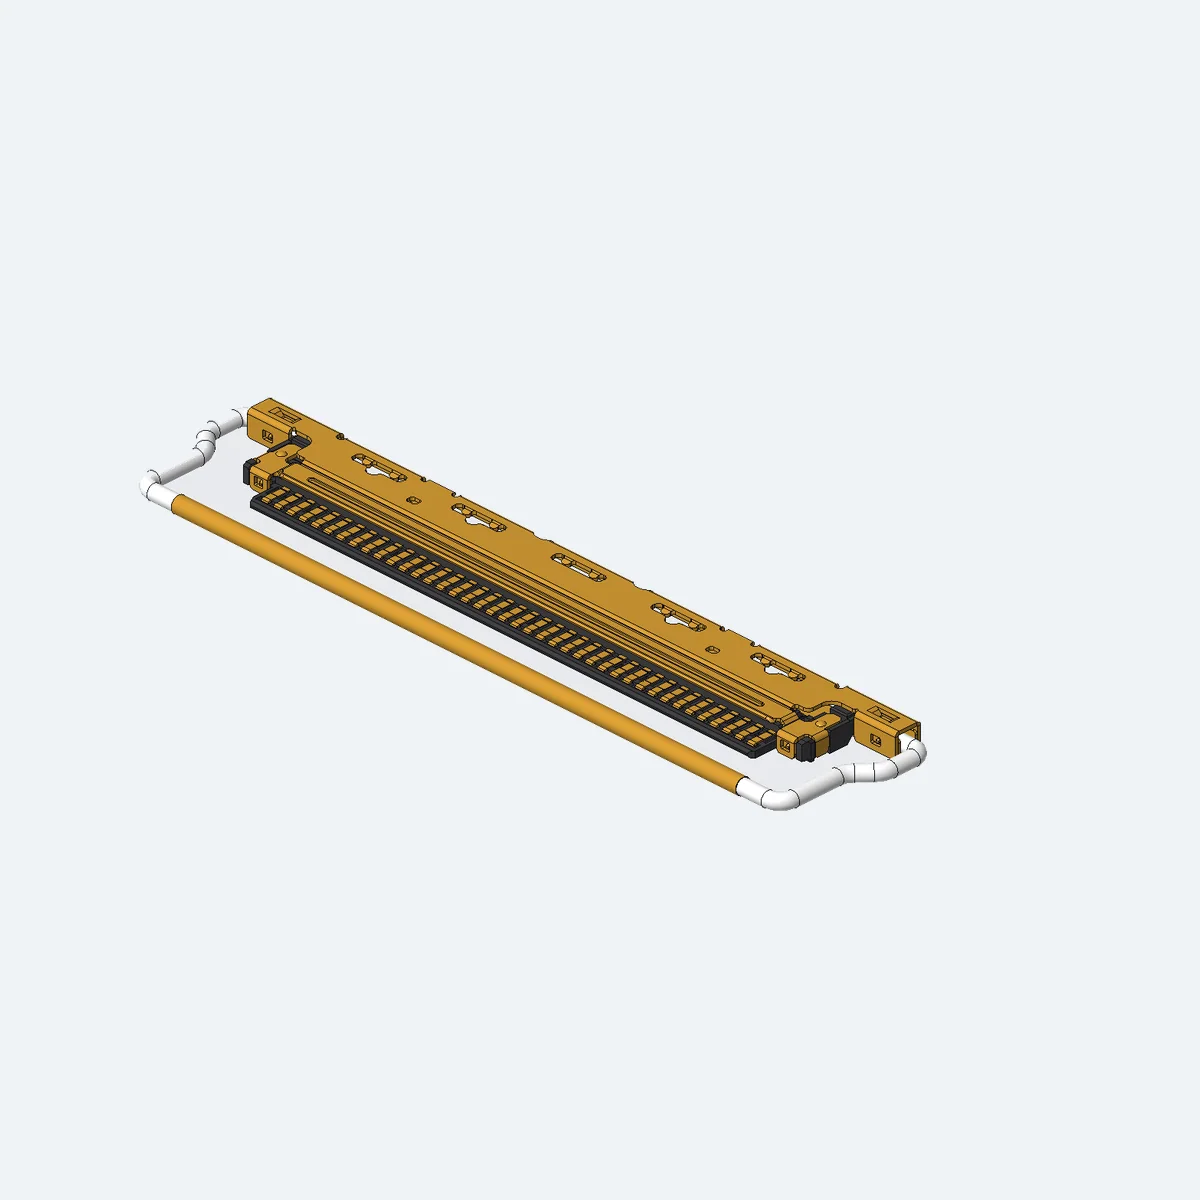
0.5 mm
LD013
- 间距
- 0.5 mm
- 针数
- 30/40P
- 配合高度
- 1.10 mm
- 端接方式
- 热压焊
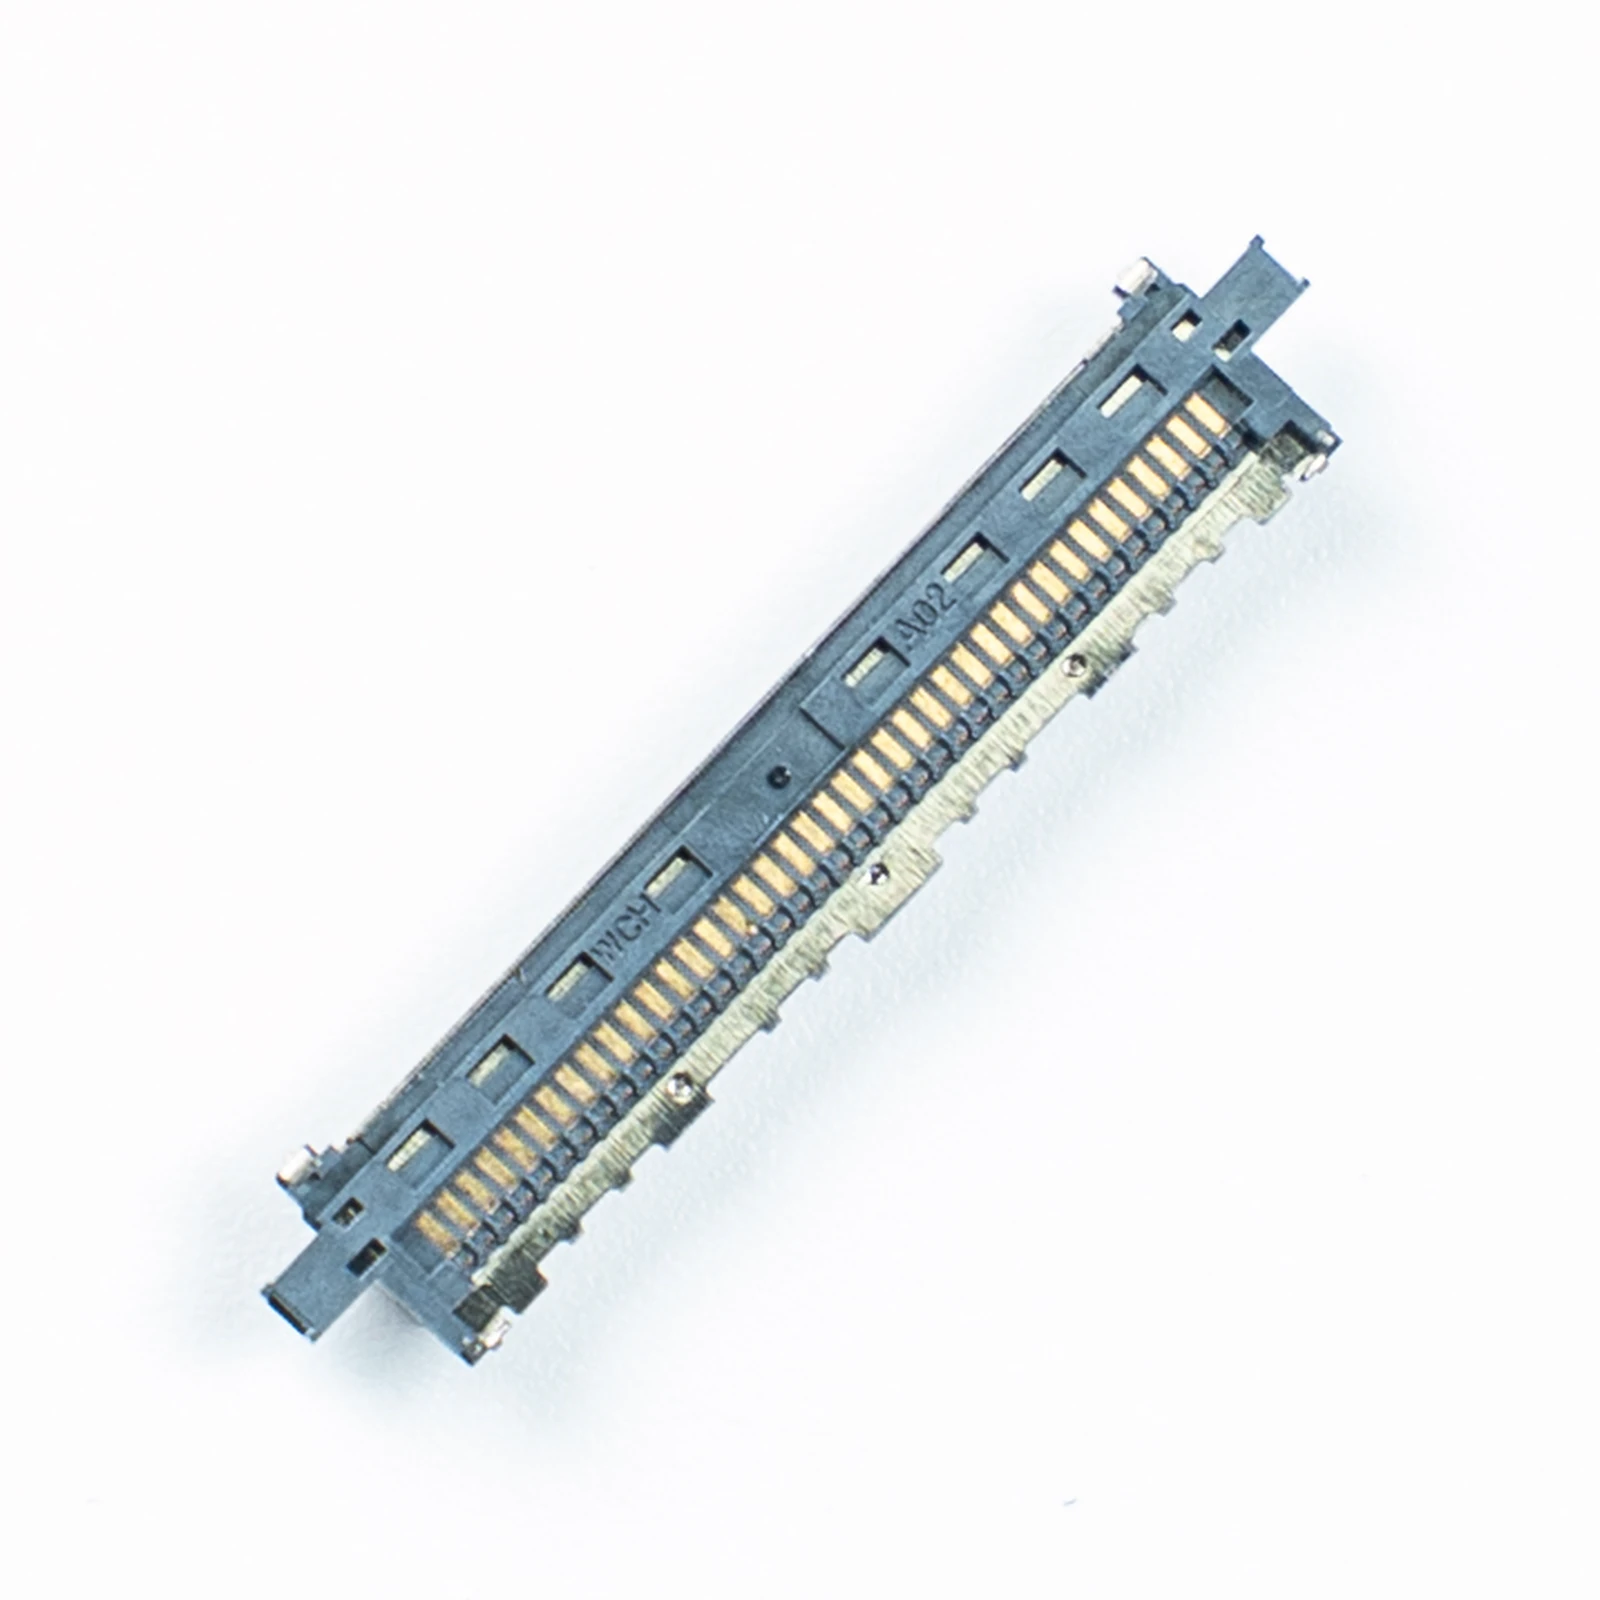 实拍图
0.4 mm
LD010
- 间距
- 0.4 mm
- 针数
- 40 / 60 针
- 配合高度
- 2.20 mm
- 端接方式
- 热压焊
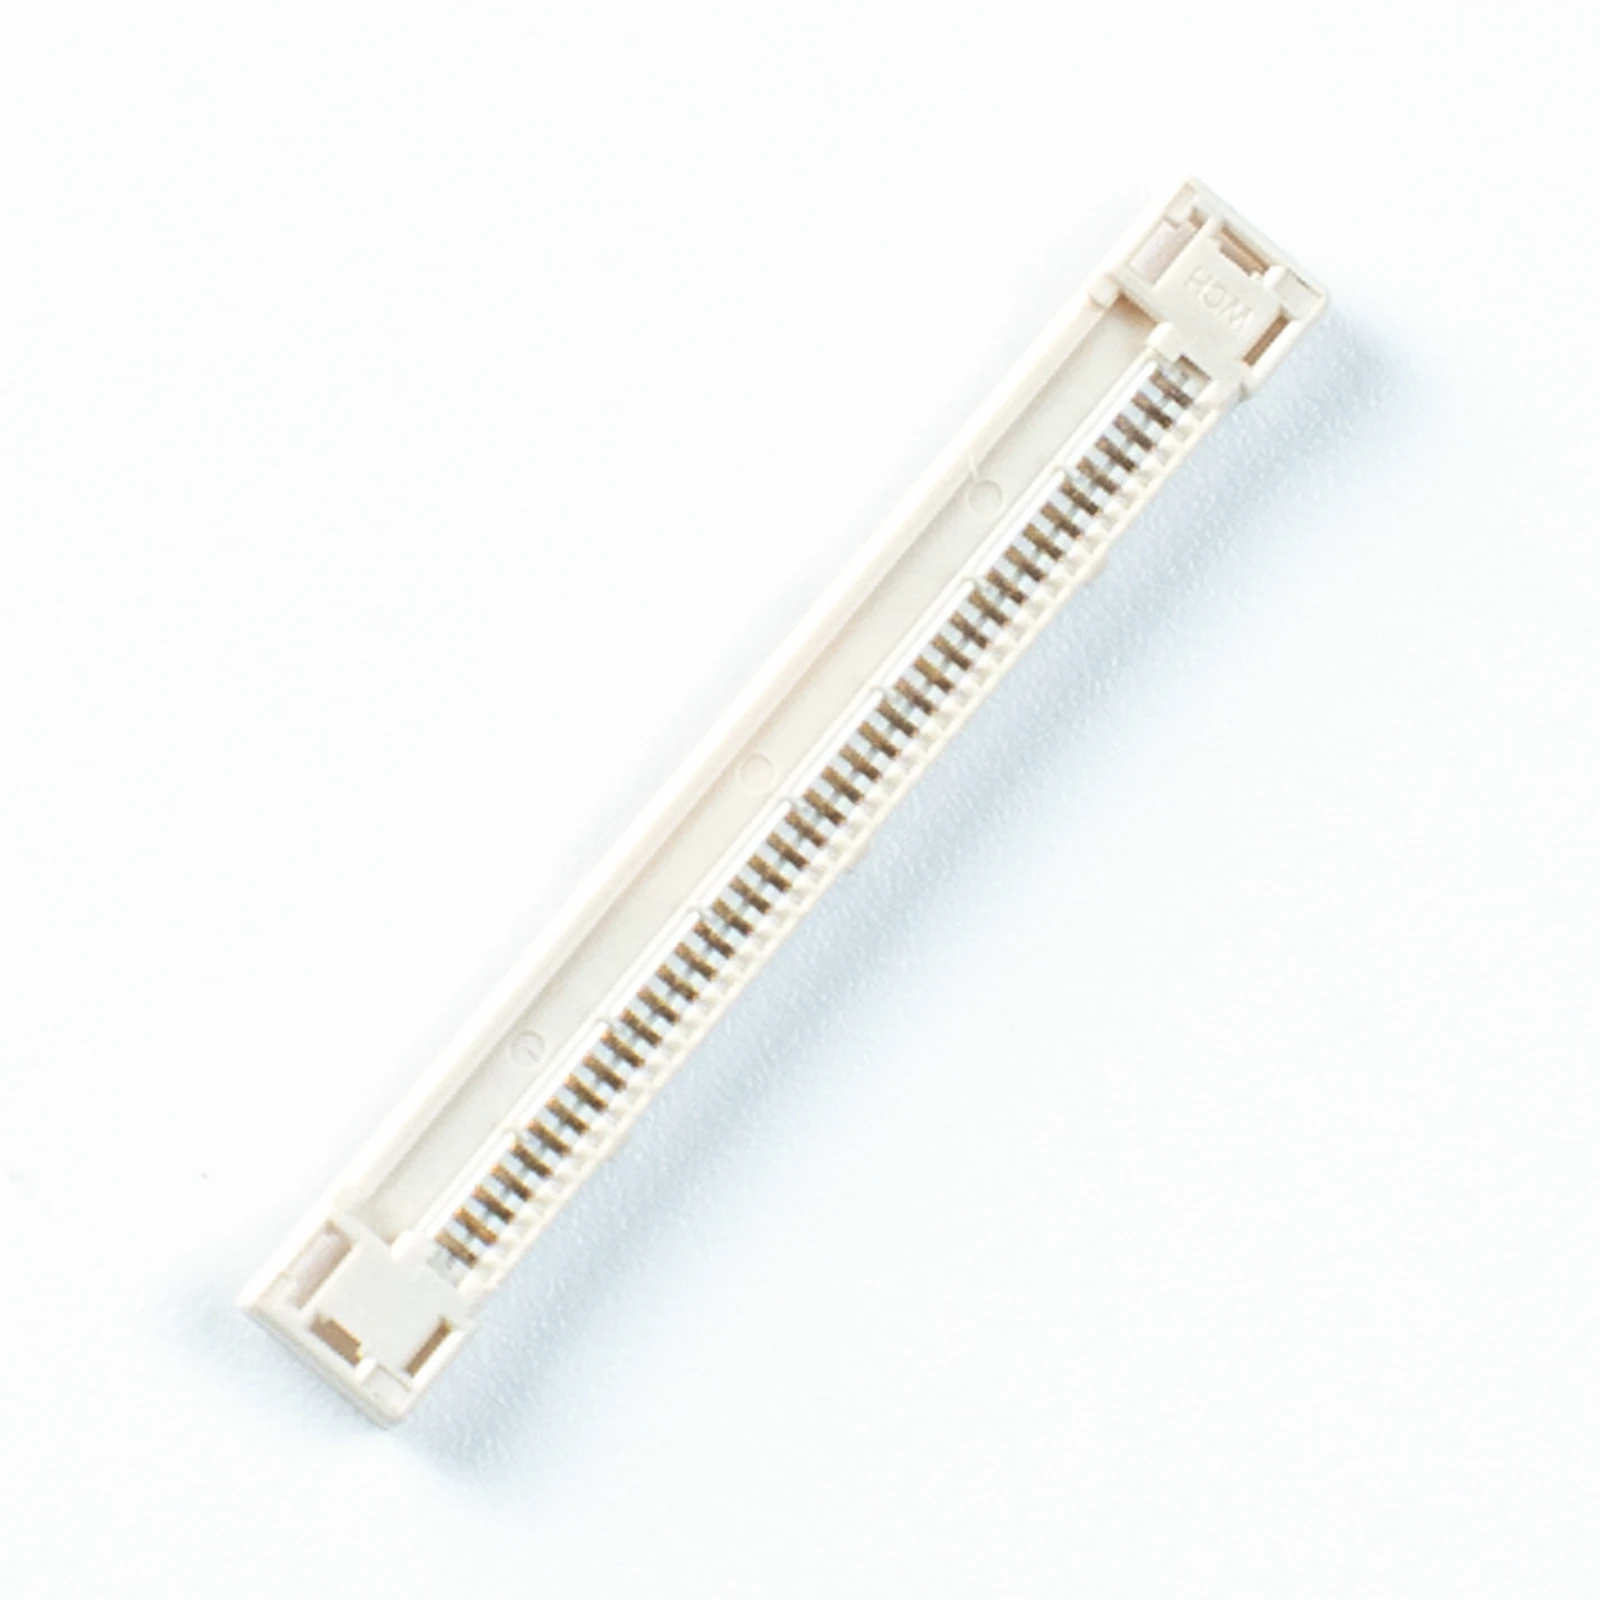 实拍图
0.4 mm
LD012
- 间距
- 0.4 mm
- 针数
- 40 针
- 配合高度
- 1.5 mm
- 端接方式
- 热压焊
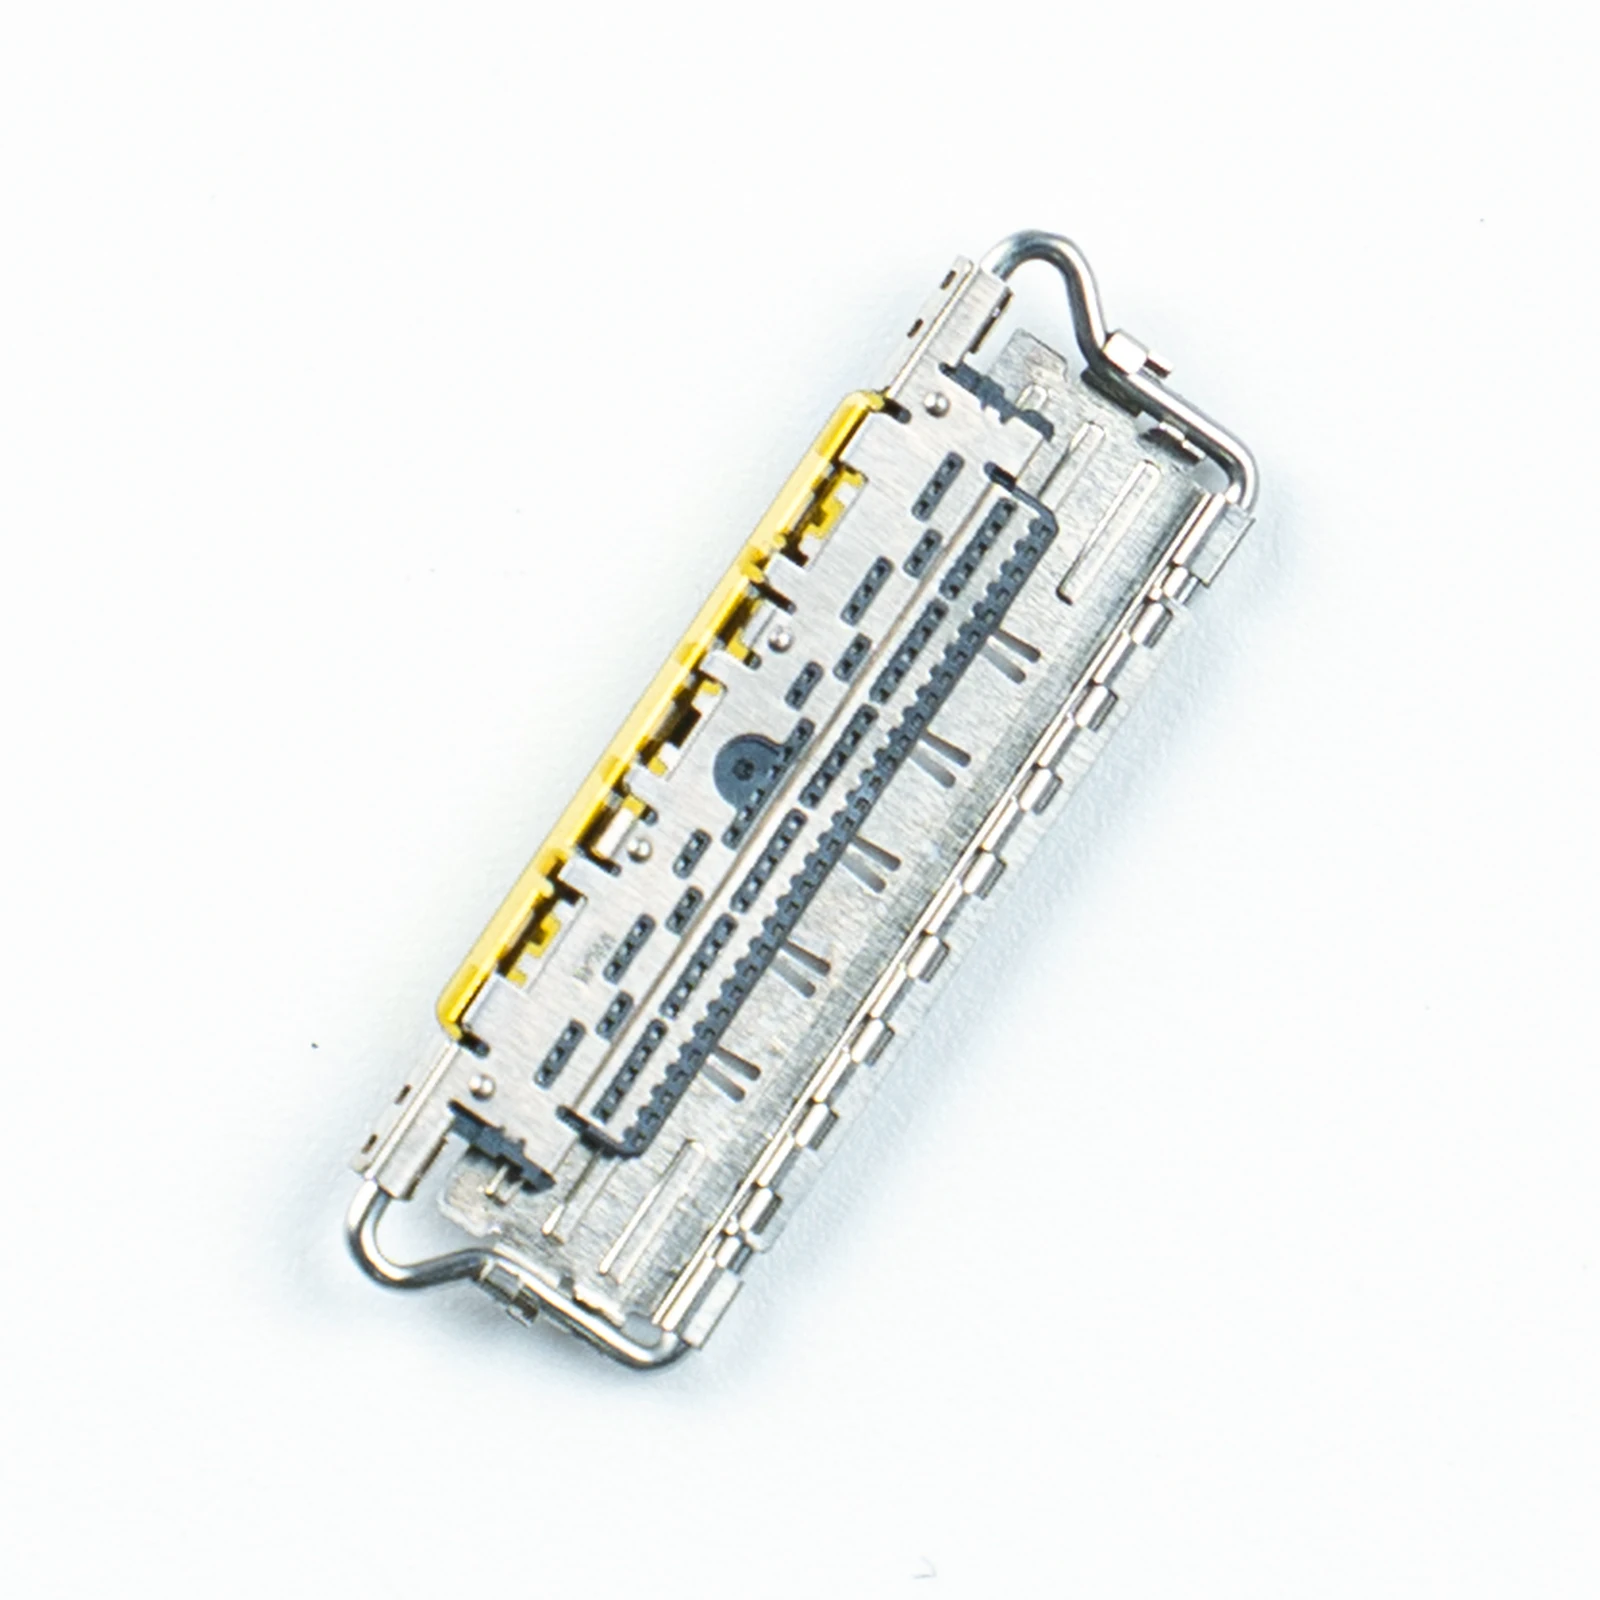 实拍图
0.4 mm
LD016
- 间距
- 0.4 mm
- 针数
- 30/40P
- 配合高度
- 1.10 mm
- 端接方式
- 热压焊
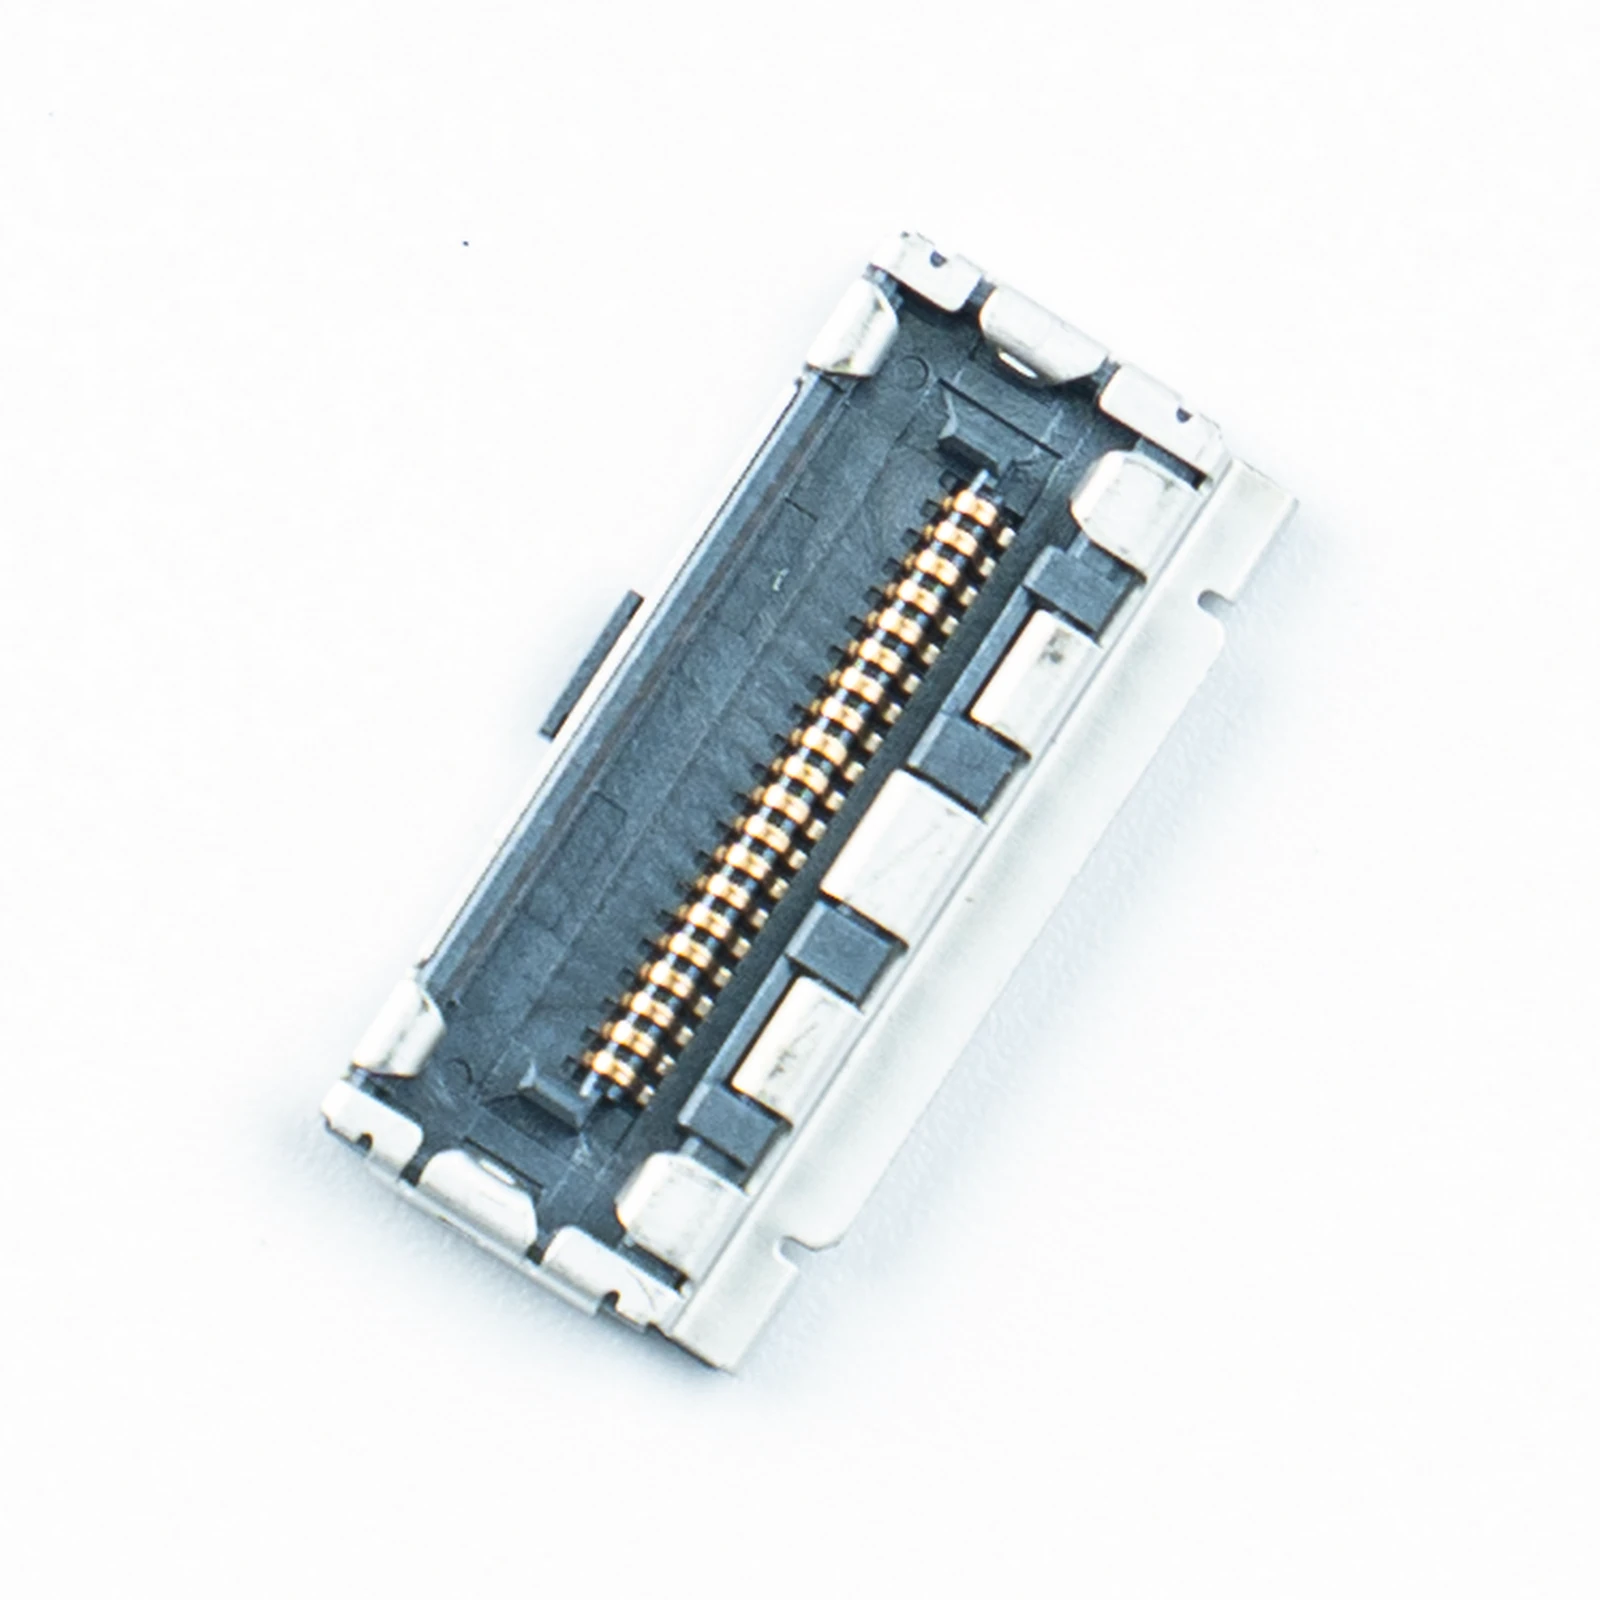 实拍图
0.5 mm
052_101_20P
- 间距
- 0.5 mm
- 针数
- 20
- 配合高度
- 待确认
- 端接方式
- 热压焊
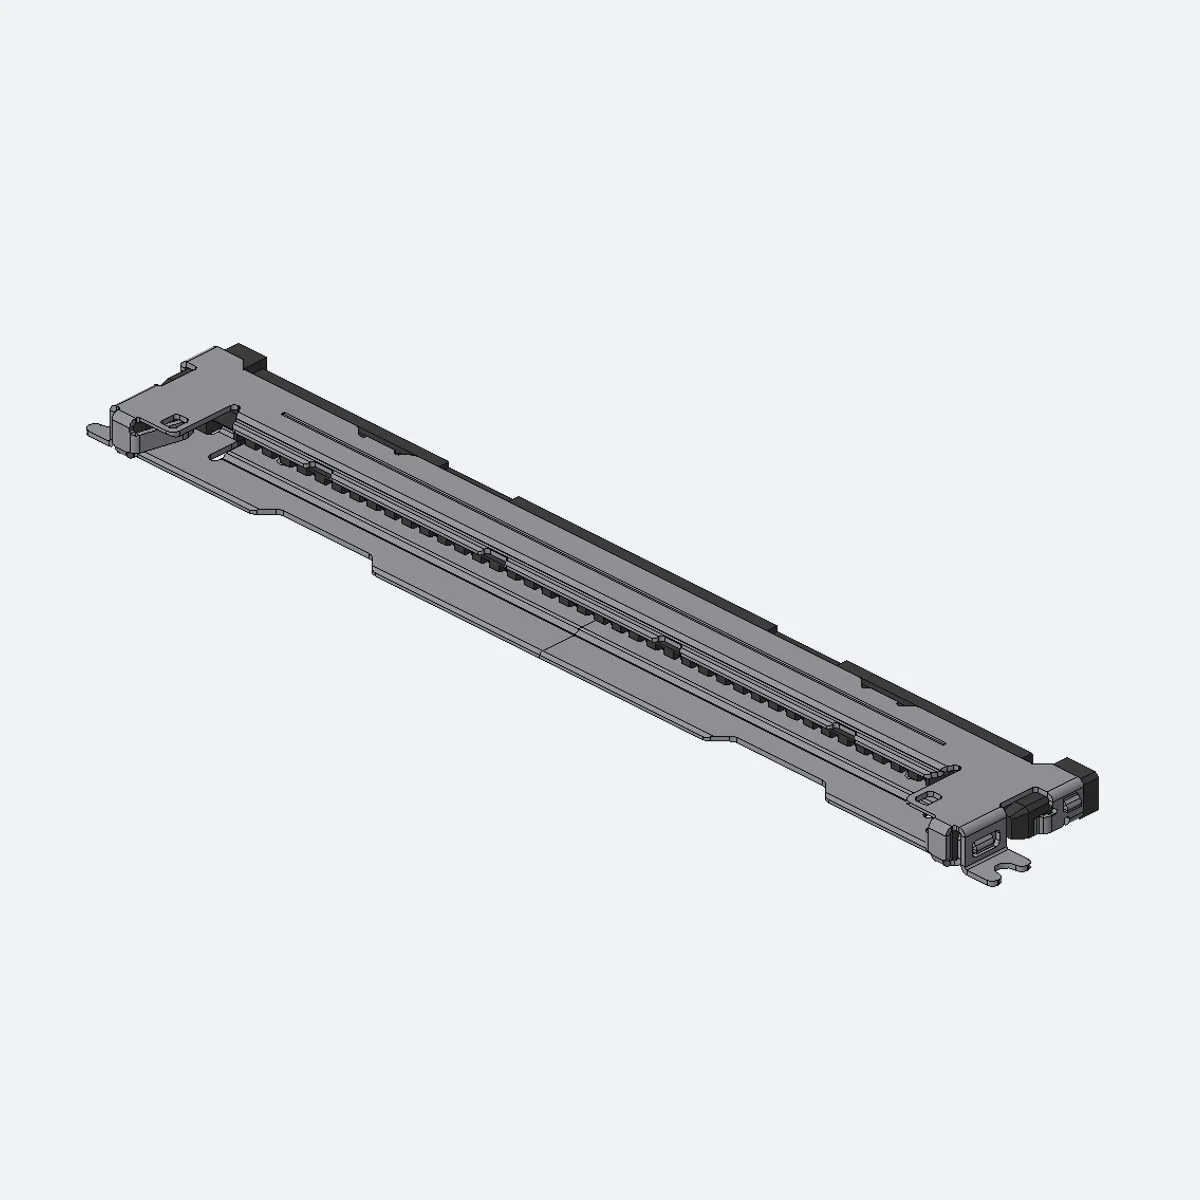
0.5 mm
LD007
- 间距
- 0.5 mm
- 针数
- 40 针
- 配合高度
- 1.10 mm
- 端接方式
- SMT
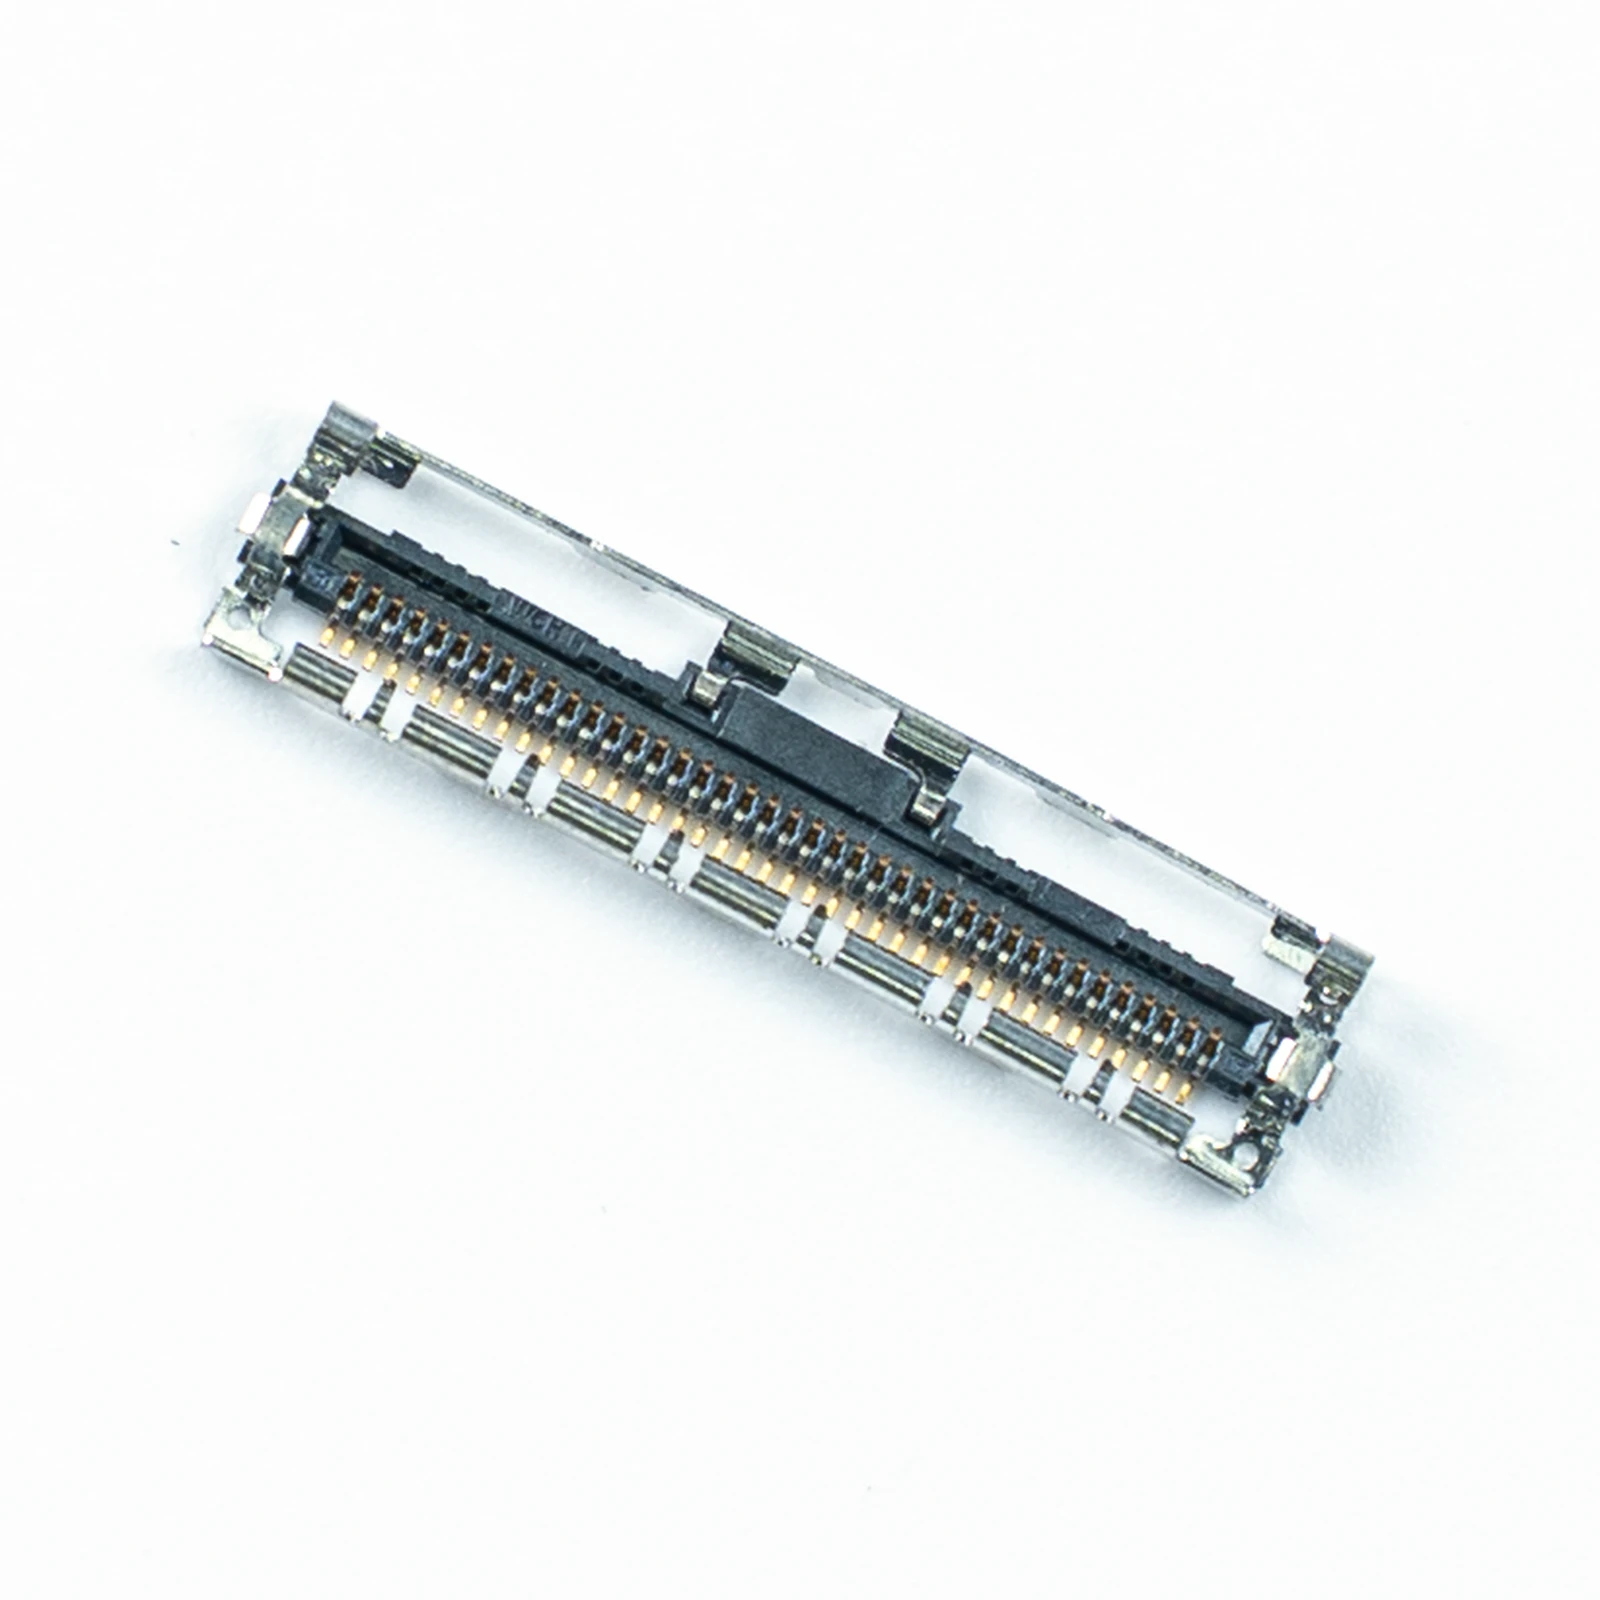 实拍图
0.4 mm
LD011
- 间距
- 0.4 mm
- 针数
- 40 针
- 配合高度
- 1.5 mm
- 端接方式
- SMT
选型对比
对比关键条件
先确定连接结构和装配空间,再比较间距、针数、配合高度与连接方式。系列参数并不自动适用于每一种订货后缀。
| 型号 | 间距 | 针数 | 配合高度 | 连接方式 |
|---|---|---|---|---|
| 051A-30P | 0.5 mm | 30 针 | 1.10 mm | 热压焊 |
| 051A-40P | 0.5 mm | 40 针 | 1.10 mm | 热压焊 |
| 051C-30P | 0.5 mm | 30 针 | 1.10 mm | 热压焊 |
| 051C-40P | 0.5 mm | 40 针 | 1.10 mm | 热压焊 |
| LD003 | 0.5 mm | 50 | 1.10 mm | 热压焊 |
| LD013 | 0.5 mm | 30/40P | 1.10 mm | 热压焊 |
| LD010 | 0.4 mm | 40 / 60 针 | 2.20 mm | 热压焊 |
| LD012 | 0.4 mm | 40 针 | 1.5 mm | 热压焊 |
| LD016 | 0.4 mm | 30/40P | 1.10 mm | 热压焊 |
| 052_101_20P | 0.5 mm | 20 | 待确认 | 热压焊 |
| LD007 | 0.5 mm | 40 针 | 1.10 mm | SMT |
| LD011 | 0.4 mm | 40 针 | 1.5 mm | SMT |
选型时如何核对
将候选型号与 PCB 布局、针位分配、插合方向和测试要求一起核对。若目录值与新发布的受控文件不同,以当前受控文件为准。
常见问题
如何从本组选择具体型号?
先确定板级空间、针位、插合方向和目标配合高度,再核对完整订货料号与当前受控图纸。
相同间距就一定能对配吗?
不能。还要核对接口结构、方向、配合高度和公差。
页面的待确认参数能用于定版吗?
不能。请索取与完整料号一致的最新受控规格书和图纸。